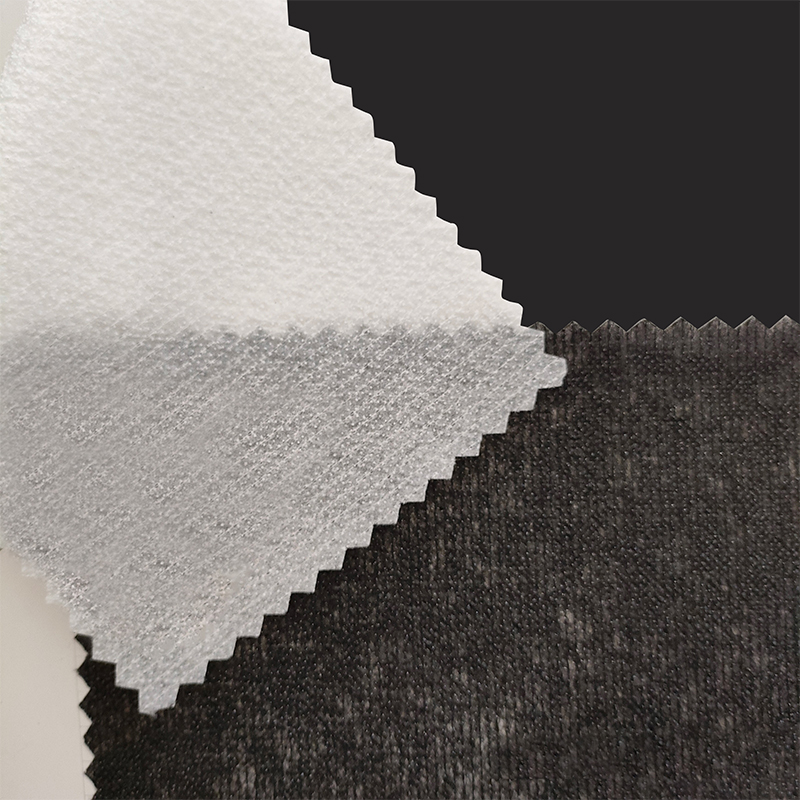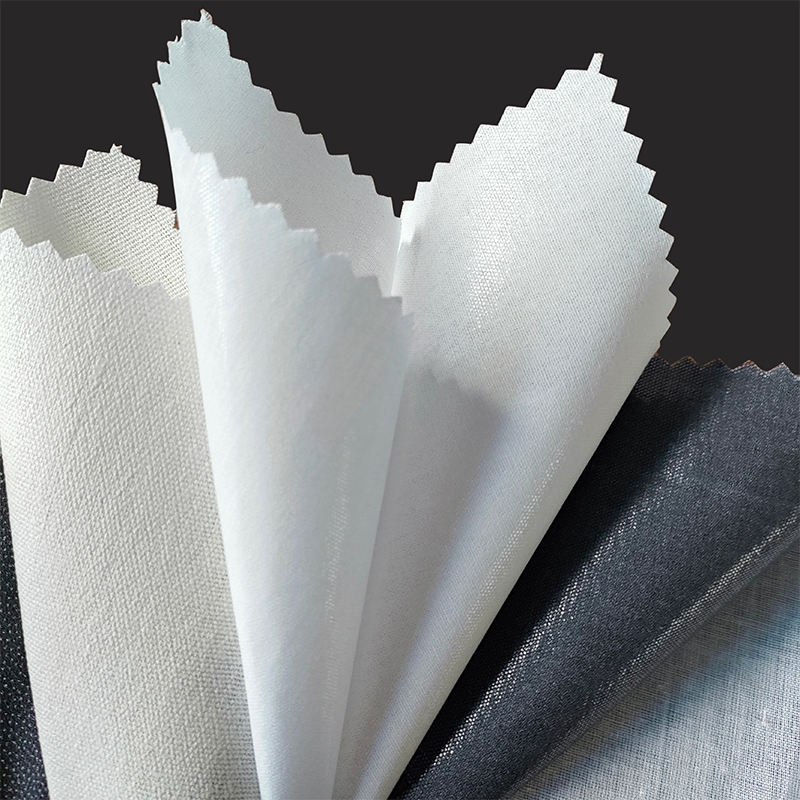
Vải không dệt xen kẽ là chất gia cố vải được sử dụng rộng rãi nhất trong sản xuất hàng may mặc thương mại. Nó ổn định các loại vải có vỏ, kiểm soát độ rủ và giữ nguyên hình dạng khi mài mòn và giặt nhiều lần, tất cả đều có chi phí chỉ bằng một phần nhỏ so với các lớp lót dệt thoi. Không giống như các vật liệu dệt yêu cầu chuẩn bị, dệt và hoàn thiện sợi, vải xen kẽ không dệt được sản xuất trực tiếp từ lưới sợi, khiến nó nhẹ hơn, lấy nguồn nhanh hơn và nhất quán theo mọi hướng.
Việc lựa chọn lớp lót không dệt ảnh hưởng trực tiếp đến hình thức, cảm giác và hiệu quả của trang phục trong quá trình sản xuất. Việc chọn sai trọng lượng, phương pháp liên kết hoặc hệ thống kết dính có thể dẫn đến hiện tượng sủi bọt, lộ, cứng hoặc bong tróc. Hướng dẫn này giải thích các loại vải lót không dệt chính, cách kết hợp chúng với vải bên ngoài và mục đích sử dụng cuối cùng cũng như những điều cần xác minh trong quá trình sấy keo để bạn có thể tự tin viết các thông số kỹ thuật.
Vải không dệt xen kẽ là gì?
Lớp lót không dệt là một tấm phẳng, linh hoạt được làm từ sợi xơ hoặc sợi nhỏ được liên kết với nhau bằng các quá trình cơ học, nhiệt hoặc hóa học thay vì được dệt hoặc dệt kim. Đầu tiên, các sợi được đặt thành một mạng lưới lỏng lẻo, sau đó được cố định lại để đạt được độ dày và mật độ cần thiết. Polyester là nguyên liệu thô phổ biến nhất vì tính ổn định về kích thước và khả năng chống giặt; polyamide, viscose và bông tái chế cũng được sử dụng cho các yêu cầu cụ thể về cảm giác cầm tay và độ bền.
Sự khác biệt chính so với lớp lót dệt nằm ở cấu trúc:
- Dệt xen kẽ có các sợi dọc và sợi ngang đan xen, mang lại độ bền kéo cao nhưng cũng tạo ra hướng thớ. Nó hoạt động khác nhau ở độ lệch so với trên thớ thẳng.
- Vải không dệt xen kẽ không có hướng hạt. Đặc tính của nó gần như đẳng hướng, nghĩa là cốt thép hoạt động theo cùng một cách bất kể góc cắt.
Sự đẳng hướng đó là một lợi thế thực tế. Các mảnh hoa văn có thể được lồng gần nhau hơn, không có nguy cơ bị biến dạng trong quá trình sấy và các mép cắt không bị rách bên trong quần áo. Sự đánh đổi là lớp lót không dệt thường có độ bền và độ giãn dài thấp hơn so với kết cấu dệt tương đương, do đó, không nên dùng cho các khu vực chịu áp lực liên tục cao trừ khi chỉ định loại vải không dệt được gia cố như liên kết khâu hoặc PP-TPU.
Đối với các ứng dụng dễ nóng chảy, lớp lót không dệt được phủ một lớp keo dẻo nhiệt như polyamit (PA), polyester (PES) hoặc ethylene-vinyl axetat (EVA). Chất kết dính tan chảy trong quá trình nung chảy và khóa vào vải vỏ. Bởi vì lớp nền đồng nhất nên các chấm dính phân bố đều trên bề mặt, giúp giảm khả năng để lại vết hằn trên vải mặt so với các chất nền dệt không đều.
Các loại vải không dệt xen kẽ chính
Các tuyến sản xuất khác nhau tạo ra hành vi xen kẽ rất khác nhau. Năm loại thống trị ngành may mặc hiện nay:
1. Vải không dệt xen kẽ liên kết hóa học
Sợi được phun hoặc bão hòa bằng chất kết dính acrylic hoặc latex, sau đó sấy khô và xử lý trong lò. Chất kết dính khóa các sợi lại với nhau tại các điểm giao nhau của chúng. Phương pháp này tạo ra lớp lót mềm mại, dẻo dai với độ xếp nếp tuyệt vời, đó là lý do tại sao nó thường được sử dụng ở cổ áo sơ mi, cổ tay áo và thân váy nhẹ. Nó có thể được sản xuất bằng hệ thống chất kết dính gốc nước giúp giữ lượng khí thải VOC ở mức thấp và chấp nhận tốt lớp phủ chấm cho các phiên bản dễ nóng chảy.
2. Vải không dệt xen kẽ nhiệt liên kết
Lớp lót không dệt liên kết nhiệt sử dụng sợi hai thành phần có độ nóng chảy thấp làm mềm và kết dính khi được nung nóng trong lò thông gió hoặc trên máy cán nóng. Không có chất kết dính hóa học nào được thêm vào nên kết quả đặc biệt sạch, đồng nhất và ổn định về kích thước. Loại này có độ bám dính tốt hơn một chút so với liên kết hóa học, khiến nó trở thành ứng cử viên nặng ký cho mặt trước, cạp quần và các bộ phận áo khoác ngoài có cấu trúc cần giữ nếp. Nó cũng có khả năng chống khô tốt hơn so với một số loại vải được kết dính bằng cao su.
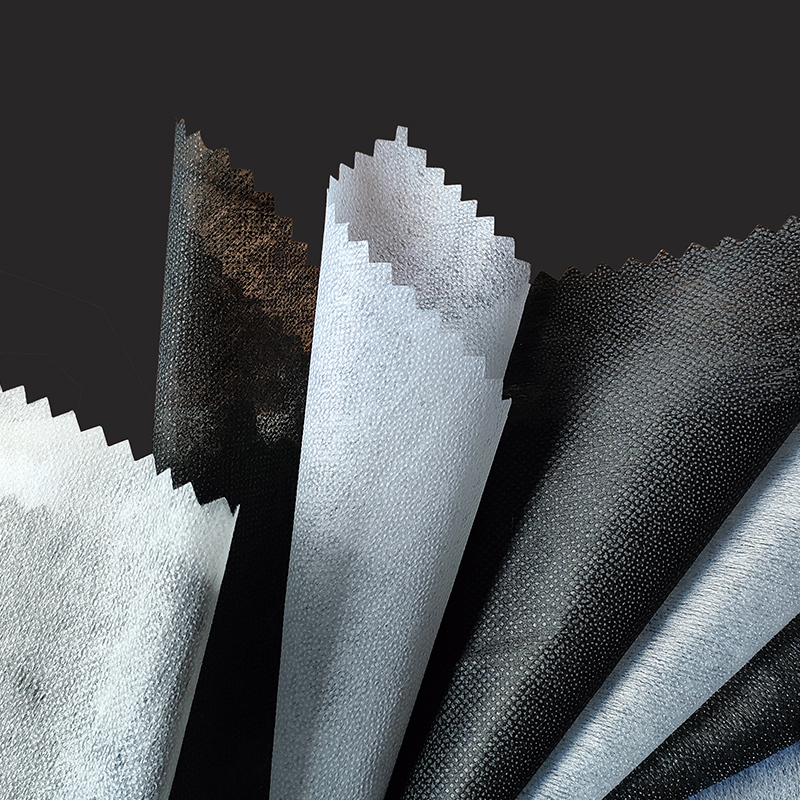 Vải không dệt Thermobond xen kẽ cho các bộ phận may mặc có cấu trúc Lớp lót không dệt nung chảy bằng nhiệt này sử dụng sợi hai thành phần có độ nóng chảy thấp để mang lại bàn tay sạch sẽ, đồng đều và ổn định kích thước. Nó phù hợp với mặt trước có cấu trúc, cạp quần và áo khoác ngoài, đồng thời có khả năng chống giặt khô tốt hơn so với vải được liên kết bằng cao su. Xem sản phẩm →
3. Vải không dệt đan xen Stitch-Bond
Mạng lưới sợi được gia cố bằng hệ thống các mũi đan dọc chạy qua mạng lưới. Các mũi khâu mang lại độ bền kéo cao và khả năng phục hồi đàn hồi mà một mạng lưới được liên kết thuần túy không thể đạt được. Lớp lót liên kết khâu là sự lựa chọn đáng tin cậy cho hàng dệt kim, vải jersey và quần áo có độ co giãn cao vì nó di chuyển theo vải và trở lại hình dạng mà không bị biến dạng vĩnh viễn.
4. Vải không dệt PP Spunbond xen kẽ
Các sợi polypropylene liên tục được ép đùn, đặt thành một mạng lưới ngẫu nhiên và được liên kết bằng nhiệt và áp suất. Spunbond polypropylene có trọng lượng mạnh, chịu nước tự nhiên và chịu được hầu hết các hóa chất. Nó được sử dụng rộng rãi trong áo khoác ngoài, mũ lưỡi trai, quần áo thể thao và quần áo bảo hộ lao động công nghiệp, những nơi cần có lớp gia cố chắc chắn, cứng cáp mà không cần nhiều vải bạt dệt.
5. Lớp lót đàn hồi PP-TPU
Đây là hỗn hợp của nền vải không dệt polypropylene kết hợp với màng polyurethane nhiệt dẻo (TPU) hoặc sợi đàn hồi. Nó mang lại khả năng co giãn có kiểm soát theo một hoặc cả hai hướng, sau đó phục hồi mà không bị chảy xệ. Lớp lót đàn hồi PP-TPU được chỉ định cho cạp quần, đường viền cổ áo, khe hở tay áo và trang phục biểu diễn nơi đường may phải co giãn theo cơ thể và buộc lại gọn gàng.
| Loại | Phương pháp liên kết | Trọng lượng điển hình | Ứng dụng tốt nhất |
|---|---|---|---|
| liên kết hóa học | Chất kết dính acrylic hoặc latex | 25–80 gsm | Áo sơ mi, váy, áo cánh |
| liên kết nhiệt | Phản ứng tổng hợp sợi nóng chảy thấp | 30–120 gsm | Cấu trúc mặt trước, dây thắt lưng |
| Khâu liên kết | Các mũi khâu đan dọc | 60–180 gsm | Quần áo dệt kim, co giãn |
| Spunbond PP | Liên kết lịch nhiệt | 40–150 gsm | Áo khoác ngoài, mũ, quần áo bảo hộ lao động |
| PP-TPU đàn hồi | Màng TPU hoặc cán đàn hồi | 70–200 gsm | Thắt lưng, trang phục biểu diễn |
Lớp lót không dệt dễ nóng chảy so với không nóng chảy: Bạn cần loại nào?
Câu trả lời ngắn gọn: Nếu dây chuyền sản xuất của bạn có máy ép keo và lớp vải bên ngoài của bạn có thể chịu được nhiệt và áp suất, hãy chọn loại vải nóng chảy. Nếu bạn làm việc với các loại vải nhạy cảm với nhiệt như một số loại vải tổng hợp hoặc lụa đính cườm hoặc nếu quần áo yêu cầu độ thoáng khí tối đa, hãy chọn loại vải không nóng chảy (đường may).
Lớp lót không dệt dễ nóng chảy mang một lớp phủ keo nhiệt dẻo trên một mặt. Trong quá trình nung chảy ở nhiệt độ 140–160°C, áp suất 2–4 bar và 12–18 giây, chất kết dính sẽ tan chảy và liên kết lớp lót với vải vỏ. Sự kết dính ngay lập tức và đồng đều, giúp tăng tốc độ sản xuất đáng kể và giảm chi phí nhân công so với việc may lớp lót tại chỗ.
Lớp lót không nóng chảy không có chất kết dính. Nó được khâu vào vải như một lớp riêng biệt, bằng đường may hoặc bằng cách chần bông lỏng lẻo. Đường may xen kẽ là sự lựa chọn an toàn hơn khi vải bên ngoài có lớp phủ, bề mặt nhựa nhiệt dẻo hoặc lớp dệt mỏng manh có thể bị nghiền nát hoặc tan chảy trong quá trình nung chảy. Nó cũng được sử dụng trong thời trang cao cấp, nơi nghệ nhân muốn kiểm soát tối đa cấu trúc quần áo.
| Yếu tố | dễ nóng chảy | không nóng chảy |
|---|---|---|
| Chất kết dính | Lớp phủ chấm PA, PES, EVA hoặc TPU | không có |
| ứng dụng | Máy ép nung chảy ở nhiệt độ và áp suất | May vá hoặc chần bông |
| Tốc độ | Cao, thích hợp cho sản xuất hàng loạt | Thấp, tốn nhiều công sức |
| Tốt nhất cho | Bông, len pha, vải dệt tổng hợp | Lụa mỏng, vải tráng, thời trang cao cấp |
| giới hạn | Nhiệt có thể làm cứng hoặc để lại dấu vết trên một số loại vải | Thêm thời gian may; có thể nhăn nheo nếu không khớp |
Trong thực tế thương mại, vải không dệt nóng chảy chiếm phần lớn khối lượng vì máy ép sấy đã là thiết bị tiêu chuẩn ở hầu hết các nhà máy may mặc. Giữ lại một lượng nhỏ lớp lót không nóng chảy để làm mẫu và cho các loại vải đặc biệt không chịu được nhiệt.
Cách chọn vải lót không dệt phù hợp
Việc lựa chọn bắt đầu bằng vải vỏ và kết thúc bằng thử nghiệm nung chảy. Hãy thực hiện năm bước kiểm tra này theo thứ tự:
- Phù hợp với trọng lượng. Cân vải vỏ của bạn theo gam trên mét vuông (gsm). Lớp lót không dệt có trọng lượng nhẹ hoặc trung bình thường chiếm 30–60% trọng lượng vải vỏ để gia cố mềm. Đối với những vùng có cấu trúc như cổ áo và cổ tay áo, hãy tăng lên 70–100%. Đối với vải vỏ 120 gsm, lớp lót xen kẽ 40–70 gsm thường an toàn; đối với vải mặc ngoài 250 gsm, hãy cân nhắc 100–180 gsm.
- Xác định mục tiêu treo lên. Cổ áo hình vòm, sắc nét cần có lớp lót liên kết nhiệt hoặc liên kết hóa học với lớp hoàn thiện chắc chắn. Một chiếc áo sơ mi mềm mại, bồng bềnh cần có lớp lót liên kết hóa học có trọng lượng nhẹ. Giữ lớp lót xen kẽ vào vải vỏ và để nó rơi tự nhiên; sự kết hợp nên di chuyển như một lớp, không đánh nhau.
- Xác nhận các thông số nung chảy. Các lớp lót không dệt tiêu chuẩn dễ nóng chảy được sản xuất bởi các nhà sản xuất lâu đời có khả năng kết dính tốt ở nhiệt độ 140–160°C, 2–4 bar, 12–18 giây. Nếu máy ép keo của bạn hoạt động ở nhiệt độ thấp hơn hoặc chu kỳ ngắn hơn, hãy yêu cầu nhà cung cấp của bạn cung cấp biến thể keo dính ở nhiệt độ thấp.
- Kiểm tra khả năng xuyên thủng và xuyên suốt. Đặt mẫu đã nung chảy trước hộp đèn. Không được nhìn thấy các chấm dính trên mặt. Sau đó dùng tay bóc lớp lót sau khi nguội; vải vỏ sẽ bị rách hoặc giãn ra trước khi giải phóng liên kết dính.
- Xác minh hành vi giặt. Hợp nhất các mẫu và chạy chúng qua một chu trình giặt thông thường ở nhiệt độ mà khách hàng của bạn sẽ sử dụng. Đo độ tách lớp, độ sủi bọt và độ co ngót. Nếu lớp lót co lại hơn 2% trong khi lớp vỏ chỉ co lại 0,5% thì quần áo sẽ bị nhăn ở các đường may.
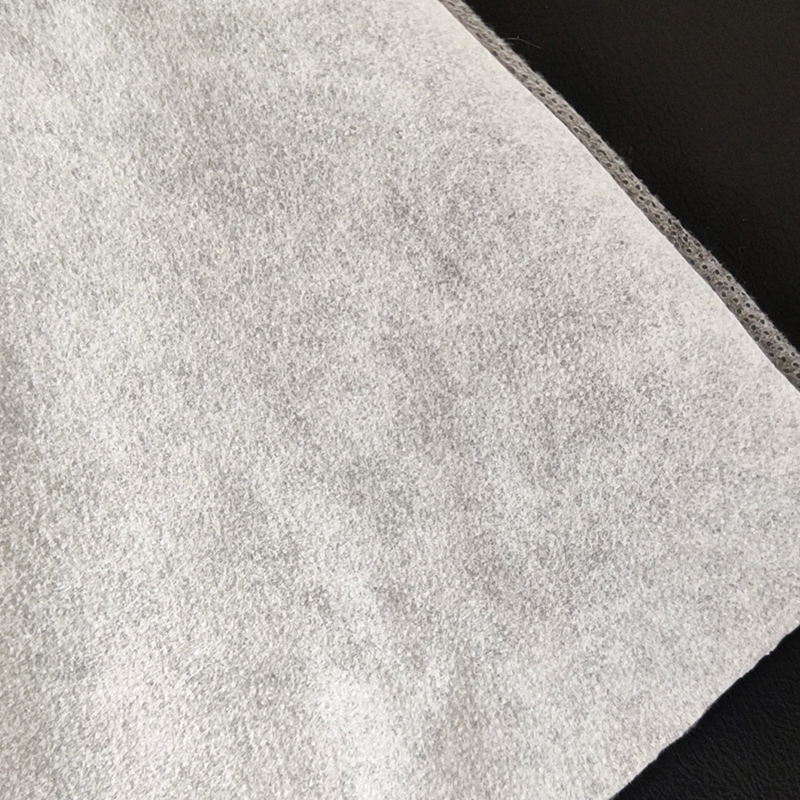 PP TPU xen kẽ đàn hồi cho vải căng Lớp lót đan xen nhẹ này kết hợp với các loại vải co giãn có trọng lượng trung bình như quần legging và áo ngực thể thao, mang lại độ đàn hồi cao, khả năng phục hồi tốt và giữ chắc—hữu ích khi chọn lớp lót cho trang phục biểu diễn phải di chuyển cùng với vải vỏ. Xem sản phẩm →
Đừng bỏ qua thử nghiệm nung chảy. Các nhà sản xuất cung cấp các cài đặt được khuyến nghị, nhưng mỗi loại vải vỏ đều có tính chất hóa học bề mặt, độ xốp và khả năng lấy lại độ ẩm riêng. Chạy thử 30 cm là đủ để biết liệu lớp lót và vải có tương thích hay không trước khi bạn thực hiện toàn bộ lô sản xuất.
Ứng dụng chính trong sản xuất hàng may mặc
Lớp lót không dệt xuất hiện ở hầu hết các loại hàng may mặc, nhưng các yêu cầu về hiệu suất sẽ thay đổi tùy theo mục đích sử dụng cuối cùng.
Áo sơ mi và áo cánh
Cổ áo, cổ tay áo, quần và giá đỡ nút yêu cầu lớp lót sắc nét, ổn định để giữ được hình dạng khi giặt. Các lớp lót không dệt liên kết nhiệt và liên kết hóa học trong phạm vi 40–80 gsm là lựa chọn tiêu chuẩn. Lớp lót bên trong phải chống co ngót, vì cổ áo co nhanh hơn thân áo sẽ cong ở phần chóp.
Suit, áo jacket và áo khoác thiết kế riêng
Các tấm mặt trước và ve áo theo truyền thống sử dụng lớp lót bằng sợi dệt, nhưng các phiên bản không dệt ngày càng được chỉ định cho các cấu trúc nửa canvas và kết hợp hoàn toàn. Vải không dệt liên kết nhiệt có trọng lượng 90–140 gsm cung cấp vật liệu cần thiết cho cuộn ve áo mà không có chi phí cao hơn so với hỗn hợp len dệt. Đối với vùng ngực, vải không dệt có đường khâu được sử dụng để duy trì khả năng phục hồi trong quá trình mặc.
Hàng dệt kim và áo len
Đường viền cổ, lỗ khoét tay và đường may ở vai trong đồ dệt kim cần có lớp lót xen kẽ, co giãn theo vải và phục hồi mà không bị chảy xệ. Ở đây, các lớp lót đàn hồi bằng liên kết khâu và PP-TPU được ưa chuộng hơn vì chúng chịu được ứng suất đa hướng và không bị nhăn khi vải dệt kim được may bằng máy vắt sổ.
Áo khoác ngoài và trang phục biểu diễn
Áo khoác chống nước, áo gió, quần áo vỏ kỹ thuật sử dụng lớp lót vải không dệt PP spunbond vì nó không hấp thụ độ ẩm và không bị bong ra khi tiếp xúc với mưa hoặc ngưng tụ. Lớp lót cũng phải chịu được nhiệt độ nung chảy thấp để lớp màng chống thấm trên vải vỏ không bị hư hỏng.
Thêu và khâu trang trí
Vải không dệt xen kẽ tăng gấp đôi như một chất ổn định thêu. Lớp nền không dệt có thể xé rời, cắt rời và hòa tan trong nước hỗ trợ vải trong quá trình khâu tốc độ cao và sau đó được gỡ bỏ hoặc cắt tỉa. Dòng sản phẩm này về mặt kỹ thuật là vải không dệt và dùng chung dây chuyền sản xuất như vải lót, đó là lý do tại sao nhiều nhà cung cấp phụ kiện may mặc lấy cả hai nguồn từ cùng một đối tác.
Vải không dệt xen kẽ được sản xuất như thế nào
Việc hiểu rõ các bước sản xuất giúp bạn khắc phục được các vấn đề về chất lượng tại nhà máy. hoàn chỉnh quy trình sản xuất vải không dệt xen kẽ bắt đầu bằng việc xé sợi và làm sạch, sau đó thực hiện theo trình tự sau:
- Sự hình thành web. Các sợi xơ đã được làm sạch sẽ được chải thô hoặc trải trong không khí thành một màng đồng nhất. Các sản phẩm sợi như sợi PP spunbond được đặt trực tiếp từ máy đùn.
- Liên kết. Mạng lưới được củng cố bằng một trong các phương pháp được mô tả ở trên: bão hòa chất kết dính hóa học, kích hoạt nhiệt của sợi có độ nóng chảy thấp hoặc kim/khâu cơ học.
- Lớp phủ (đối với các loại dễ nóng chảy). Chất kết dính nhựa nhiệt dẻo được áp dụng theo hình chấm ở một bên bằng cách sử dụng đầu dán chấm hoặc đầu phủ rải rác. Kích thước điểm và cao độ được chọn theo vải vỏ và điều kiện nung chảy.
- Hoàn thiện. Lưới tráng phủ đi qua buồng sấy, sau đó được cán lịch để cố định độ dày và độ mịn cuối cùng.
- Điều tra. Các cuộn được kiểm tra độ đồng đều của lớp phủ, trọng lượng của màng và độ bền kéo trước khi rạch và đóng gói.
Một nhà sản xuất có uy tín sẽ cung cấp bảng dữ liệu kỹ thuật cho mỗi cuộn, liệt kê gsm, loại lớp phủ, mật độ điểm, cửa sổ nung chảy, tỷ lệ co ngót và độ bền bong tróc. Các thông số này sẽ xuất hiện trên bảng thông số kỹ thuật mà bạn chia sẻ với nhóm sản xuất của mình.
Các khiếm khuyết thường gặp và cách phòng ngừa
Hầu hết các khiếu nại xen kẽ đều bắt nguồn từ các tham số hợp nhất hoặc thông số kỹ thuật xen kẽ không chính xác. Bảng dưới đây liệt kê các lỗi thường thấy nhất trên sàn nhà máy và các bước khắc phục thực tế.
| khiếm khuyết | Nguyên nhân điển hình | Sửa chữa |
|---|---|---|
| Sủi bọt hoặc túi khí | Không đủ áp suất hoặc thời gian nung chảy; độ ẩm trên vải vỏ | Tăng áp suất thêm 0,5 bar; kéo dài thời gian nung chảy thêm 3 giây; làm khô vải trước |
| Chấm dính có thể nhìn thấy trên khuôn mặt | Trọng lượng lớp phủ quá cao; nhiệt độ nung chảy vượt quá phạm vi kết dính | Chỉ định trọng lượng lớp phủ thấp hơn; giảm nhiệt độ xuống 10°C |
| Tách lớp sau khi giặt | Loại chất kết dính không đúng cho nhãn chăm sóc | Sử dụng keo PA để rửa nước; Chất kết dính PES để giặt khô |
| Nếp nhăn ở đường may | Độ co rút của lớp lót cao hơn vải vỏ | Yêu cầu xen kẽ thu nhỏ trước; xác minh giá trị co ngót trên bảng dữ liệu |
| Cảm giác tay cứng và bồng bềnh | Trọng lượng xen kẽ quá cao đối với vải vỏ | Giảm xuống phạm vi gsm thấp hơn tiếp theo và kiểm tra lại độ rủ |
Cân nhắc về môi trường và bền vững
Người mua và nhóm tuân thủ giờ đây đánh giá các nhà cung cấp liên kết về hiệu quả môi trường chứ không chỉ về giá cả và thời gian giao hàng. Ba lĩnh vực đáng được quan tâm khi tìm nguồn cung ứng vải không dệt:
- Hàm lượng sợi tái chế. Polyester tái chế và bông tái chế có thể thay thế sợi nguyên chất trong nhiều kết cấu xen kẽ không dệt mà không có sự thay đổi đáng chú ý về hiệu suất. Một sản phẩm được làm từ 50–80% sợi tái chế sẽ làm giảm lượng khí thải carbon tích tụ trong quần áo.
- Tùy chọn hòa tan trong nước. Các sản phẩm vải không dệt hòa tan trong nước lạnh và hòa tan trong nước nóng loại bỏ việc xử lý chất thải lớp lót có thể xé rách trong hoạt động thêu. Lớp nền hòa tan hoàn toàn trong quá trình giặt, giảm chất thải rắn trong nhà máy và ở cấp độ người tiêu dùng.
- Chất kết dính và chất kết dính. Một số lớp lót không dệt có liên kết hóa học vẫn dựa vào chất kết dính gốc dung môi. Hãy hỏi nhà cung cấp của bạn về công thức acrylic gốc nước hoặc không chứa dung môi. Những sản phẩm này đáp ứng các yêu cầu quản lý hóa chất chặt chẽ hơn và cải thiện chất lượng không khí trong nhà tại các phòng cắt.
 Liên kết hóa học không dệt xen kẽ cho khả năng chịu nhiệt độ cao Được làm chủ yếu từ polyester với các tùy chọn viscose, lớp lót này chịu được nhiệt độ chải thô cao lên đến 260°C. Nó có nhiều cảm giác và mức độ thấm hút khác nhau, phù hợp với lớp lót quần áo và vật liệu lọc, đồng thời cung cấp nhiệt độ nung chảy thấp hơn để tiết kiệm năng lượng. Xem sản phẩm →
Năng lượng hợp nhất cũng là một phần của phương trình. Lớp lót có nhiệt độ nung chảy thấp hơn giúp tiết kiệm điện và giảm nguy cơ hư hỏng do nhiệt đối với các loại vải nhạy cảm. Một nhà cung cấp có thể chứng minh chất lượng lớp phủ ổn định ở 140°C thay vì 160°C sẽ mang lại cho bạn lợi thế về tính bền vững có thể đo lường được trong suốt một năm sản xuất.
Câu hỏi thường gặp
Sự khác biệt giữa lớp lót dệt và không dệt là gì?
Lớp lót dệt được tạo ra bằng cách đan xen các sợi dọc và sợi ngang, mang lại hướng thớ xác định, độ bền kéo cao và khả năng hỗ trợ các loại vải nặng như đồ len. Lớp lót không dệt được làm bằng cách liên kết trực tiếp các sợi; nó không có hạt, nhẹ hơn và giá thành thấp hơn, chống lại sự bong tróc và hoạt động giống nhau ở mọi hướng. Đối với hàng may mặc có trọng lượng nhẹ và trung bình, lớp lót không dệt thường phù hợp hơn với mục đích thương mại.
Có thể sử dụng lớp lót không dệt trên vải co giãn không?
Có, nhưng chỉ với việc xây dựng phù hợp. Vải không dệt liên kết hóa học hoặc liên kết nhiệt tiêu chuẩn có độ giãn hạn chế và sẽ hạn chế chuyển động của vải. Đối với vải co giãn, chỉ định lớp lót không dệt bằng đường khâu hoặc lớp lót đàn hồi PP-TPU. Chúng được thiết kế để kéo dài theo vải và trở về kích thước ban đầu, giúp ngăn hiện tượng sủi bọt và biến dạng tại các điểm chịu áp lực như vai và cạp quần.
Tôi nên sử dụng nhiệt độ nào để nung chảy lớp lót không dệt?
Các lớp lót không dệt tiêu chuẩn bằng polyester và polyamide kết hợp tốt ở nhiệt độ 140–160°C với thời gian dừng 12–18 giây và áp suất 2–4 bar. Luôn xác nhận các cài đặt được đề xuất trên bảng dữ liệu của nhà cung cấp và chạy thử với vải vỏ thực tế của bạn, vì thuốc nhuộm bề mặt, lớp hoàn thiện và độ ẩm ảnh hưởng đến sự hình thành liên kết.
Tại sao hoa văn xen kẽ xuất hiện trên mặt vải?
Hiện tượng xuyên thấu xảy ra khi trọng lượng lớp lót quá cao so với vải vỏ, khi lớp phủ dính quá nặng hoặc khi nhiệt độ nung chảy cao hơn phạm vi khuyến nghị và chất kết dính tan chảy qua các lỗ rỗng. Chuyển sang lớp lót có gsm thấp hơn hoặc lớp phủ chấm mịn hơn và giảm nhiệt độ nung chảy theo các bước 5°C cho đến khi dấu biến mất dưới hộp đèn.
Làm cách nào để tính toán trọng lượng xen kẽ chính xác cho quần áo?
Bắt đầu với trọng lượng vải vỏ tính bằng gsm. Để có tấm vải mềm, mượt, hãy chọn lớp vải xen kẽ trong khoảng 30–60 phần trăm gsm vải vỏ. Đối với những vùng cần cấu trúc rõ ràng, chẳng hạn như cổ áo, cổ tay áo và cạp quần, hãy chọn 70–100 phần trăm. Sau đó xác nhận bằng cách kết hợp một mẫu và đánh giá cảm giác cầm tay cũng như hình dáng bên ngoài theo tiêu chuẩn đã được phê duyệt của bạn.
Lớp lót không dệt có tồn tại được khi giặt và giặt khô nhiều lần không?
Khi lớp chất kết dính phù hợp với quy trình chăm sóc thì có. Chất kết dính polyamit (PA) là tiêu chuẩn để giặt bằng nước; Chất kết dính polyester (PES) chống lại dung môi giặt khô. Phần đế xen kẽ cũng phải được thu nhỏ trước đến mức tương thích với vải vỏ. Hãy hỏi nhà cung cấp của bạn về các giá trị độ co và chạy thử nghiệm giặt một lần trên mẫu đã nung chảy trước khi sản xuất số lượng lớn.